Ce que l'intégration de l'automatisation d'entrepôt transmet aux équipements
Un convoyeur fonctionne parce qu'une instruction lui a ordonné de démarrer. Un système de stockage automatisé récupère un bac parce qu'une décision a été prise sur le bac et la station concernés. Un robot de préparation de commandes se déplace vers une étagère parce qu'un itinéraire a été calculé. La robotique d'entrepôt attire l'essentiel de l'attention. Pourtant, un convoyeur et un lecteur de codes-barres fonctionnent selon les mêmes instructions. L'intelligence réside dans le logiciel qui pilote le matériel.
La chaîne d'instructions commence au niveau des canaux de vente et de l'ERP, où se trouvent les commandes et les stocks. Elle passe par le WMS, le logiciel de gestion d'entrepôt qui transforme les commandes en tâches de préparation. Elle se termine au niveau de l'équipement, qui exécute ces tâches. Quatre éléments descendent la chaîne, et un doit remonter :
- Travail à effectuer : des commandes transformées en tâches que l'équipement peut réaliser, transmises de manière fluide pour éviter les temps d'attente
- Priorité et séquence : quelles commandes sont les plus urgentes à ce moment de la journée, à l'approche des heures limites des transporteurs
- Données des articles : dimensions, poids et contraintes de manutention, car l'équipement prend des décisions physiques basées sur ces valeurs
- Prévisions d'entrées : ce qui arrive et quand, afin que les marchandises puissent être rangées à des emplacements planifiés plutôt que là où il reste de la place
- Retours sur les tâches terminées et exceptions : ce qui a été préparé, ce qui n'a pas pu être trouvé et ce que l'équipement n'a pas pu traiter
Ce dernier point détermine si le reste de l'entreprise conserve une vision précise. Une exception enregistrée par le WMS mais jamais reçue par l'ERP se transforme en un écart de stock inexpliqué. Deux facteurs brisent la chaîne d'instructions dans la pratique : le timing des instructions et la qualité des données des articles.
Pourquoi l'automatisation d'entrepôt finit-elle par attendre ?
Les commandes arrivent généralement dans le WMS par lots planifiés, appelés vagues. L'équipement fonctionne intensément pendant une période, termine la vague, puis reste inactif jusqu'à la prochaine libération. La capacité est dimensionnée pour le pic d'activité de chaque vague et payée pendant les périodes creuses.
La priorité constitue le second problème de timing. Une heure limite de transporteur change ou une commande urgente arrive, et le travail déjà en file d'attente doit être réorganisé. Lorsque la connexion est unidirectionnelle, personne ne peut modifier la file d'attente une fois qu'elle a été libérée.
Ces deux problèmes dépendent du moment où les instructions arrivent, ce qui est déterminé par la manière dont l'ERP et le WMS sont connectés. C'est la même contrainte que celle décrite dans l'intégration ERP dans la fabrication. Le second élément qui rompt la chaîne n'a rien à voir avec le timing.
L'automatisation supprime la tolérance qui masquait les données erronées
Un entrepôt manuel absorbe les données erronées. Un préparateur envoyé au mauvais emplacement regarde dans la travée voisine, trouve l'article et continue. Personne ne note que l'emplacement était incorrect.
L'équipement n'a pas d'équivalent. Avec une dimension erronée, un robot de préparation tente un mouvement qui échoue. Avec un poids manquant, il rejette la tâche et une personne prend le relais. Un entrepôt qui a automatisé quatre-vingts pour cent de son volume et voit quinze pour cent revenir à une gestion manuelle n'a pas un problème de matériel. Il a un défaut de données articles que l'opération manuelle masquait auparavant.
C'est là que l'automatisation et l'intégration cessent d'être des termes interchangeables. L'automatisation exécute l'instruction. L'intégration décide si l'instruction est correcte.
La conséquence pratique est que la précision des données articles, la précision des emplacements et la libération régulière du travail déterminent ce que chaque équipement produit réellement. Aucun de ces éléments ne s'améliore lorsqu'une entreprise choisit un meilleur robot.
Le coût d'une intégration d'automatisation d'entrepôt défaillante
L'automatisation convertit les coûts de main-d'œuvre en coûts d'immobilisations. Un entrepôt manuel fonctionnant en sous-capacité paie moins d'heures. Un entrepôt automatisé fonctionnant en sous-capacité continue de payer pour l'équipement. C'est pourquoi une chaîne d'instructions faible coûte cher d'une manière différente :
- Équipement inactif entre les vagues : une capacité payée 24h/24 et utilisée uniquement par pics, car c'est ainsi que les instructions arrivent
- Gestion des exceptions nécessitant du personnel : la main-d'œuvre que l'automatisation était censée supprimer, rappelée pour traiter ce que l'équipement a rejeté
- Délais dépassés sur les commandes repriorisées : une commande prioritaire qui n'a pas pu passer devant une file d'attente déjà validée
- Écarts de stock inexpliqués : un article prélevé en quantité insuffisante, enregistré dans le WMS mais jamais transmis à l'ERP, entraînant une divergence silencieuse entre les deux systèmes
- Délais de retour sur investissement qui s'allongent : un business case basé sur un débit que la chaîne d'instructions ne peut pas maintenir, découvert un an après l'investissement
Ces problèmes ressemblent à des sous-performances matérielles, c'est pourquoi ils sont signalés au fournisseur d'automatisation plutôt qu'au service informatique. L'équipement fonctionne généralement exactement comme prévu. Il est soit en attente de travail, soit en train de traiter des données qu'il ne peut pas utiliser.
Ces deux problèmes se situent entre les systèmes plutôt qu'à l'intérieur de l'un d'eux. C'est pourquoi les connexions directes entre chaque paire de systèmes tiennent rarement sur la durée. Un WMS avec une prise en charge intégrée pour l'équipement d'un fournisseur couvre cette association, mais limite le choix suivant. Un système d'exécution d'entrepôt (WES) coordonne bien l'équipement, mais doit toujours être alimenté par l'ERP et les canaux de vente. Chaque connexion directe doit être maintenue par son créateur, à chaque mise à jour des deux côtés. Le nombre de ces connexions augmente également plus vite que le nombre de machines sur le site. L'alternative consiste à placer une plateforme entre les systèmes et à connecter chaque système à celle-ci une seule fois.
Comment une plateforme d'intégration soutient l'automatisation des entrepôts
Une plateforme d'intégration en tant que service (iPaaS) se place entre les systèmes plutôt qu'à l'intérieur de l'un d'eux. Elle est nativement conçue pour le cloud. Les canaux de vente, l'ERP, le WMS et le système de contrôle de chaque fournisseur s'y connectent une seule fois au lieu de se connecter directement les uns aux autres. Elle se charge ensuite de transférer et de reformater les données entre eux.
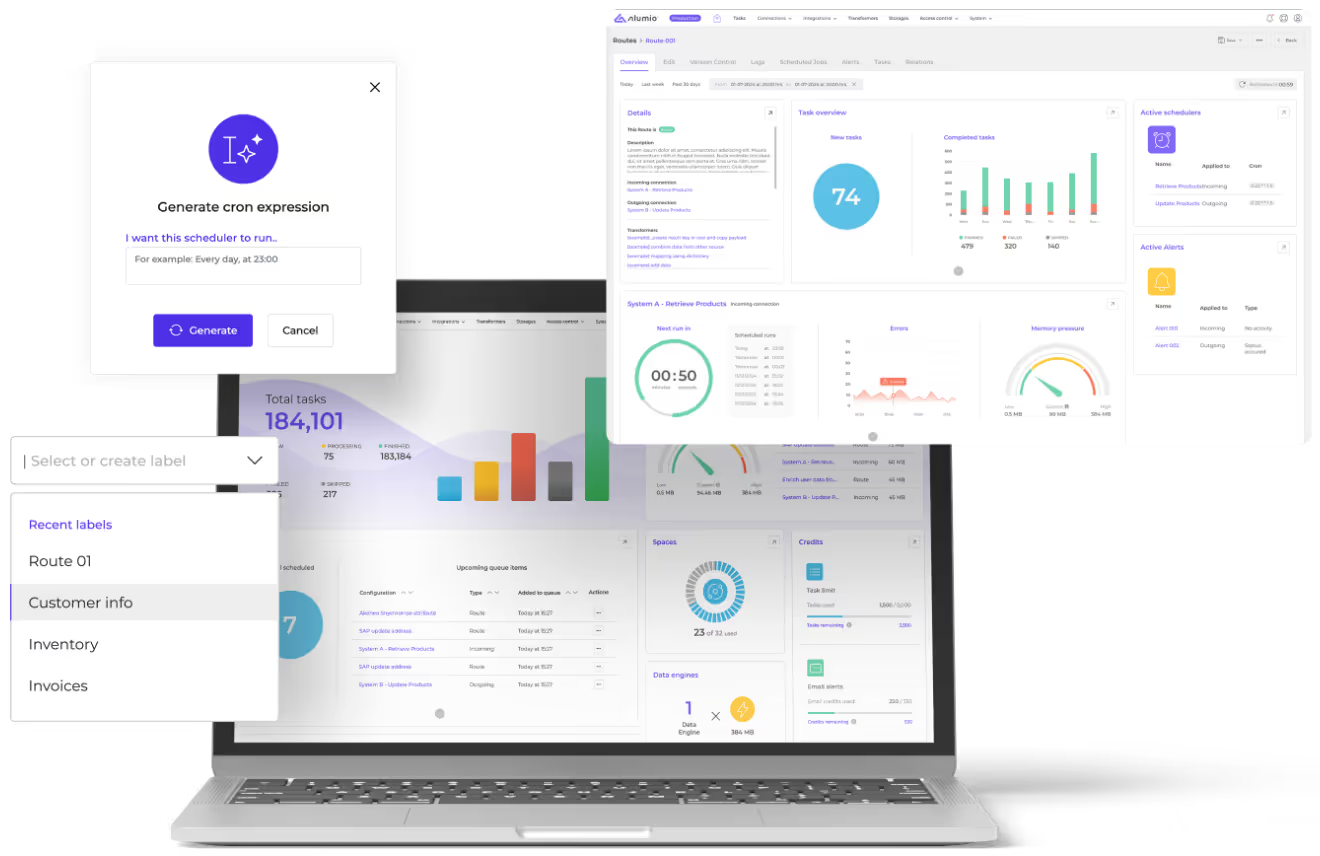
La plateforme d'intégration Alumio peut être configurée pour maintenir la fluidité de la chaîne d'instructions de quatre manières :
- Validation continue des commandes : une route événementielle créée dans Alumio transmet les commandes au WMS dès qu'elles sont passées, garantissant une disponibilité constante du travail plutôt qu'un traitement par lots
- Validation des données articles avant leur transmission à une machine : l'iPaaS Alumio peut être utilisé pour vérifier l'absence de dimensions, de poids ou d'indicateurs de manutention avant que la tâche ne soit envoyée
- Maintien d'un modèle unique pour des équipements mixtes : un transformateur dans Alumio réconcilie les formats attendus par le système de chaque fournisseur, évitant ainsi qu'un second fournisseur d'automatisation n'impose un second modèle d'intégration
- Signalement des exceptions partout : un article prélevé en quantité insuffisante peut être renvoyé vers l'ERP et les systèmes de commande en temps réel, afin que les chiffres de stock restent exacts
Ces éléments sont configurés plutôt que développés comme une connexion directe distincte pour chaque fournisseur. La phase suivante de l'automatisation se connecte alors à ce qui a été établi lors de la première phase. C'est crucial, car presque personne n'automatise un entrepôt en une seule fois.
Les avantages de l'automatisation connectée des entrepôts
Les analyses de rentabilité de l'automatisation des entrepôts reposent sur le débit et la réduction de la main-d'œuvre. Ces deux facteurs supposent que l'équipement fonctionne au rythme démontré par le fournisseur. Ce rythme est atteignable, mais il dépend de conditions que les spécifications matérielles ne mentionnent pas.
Une plateforme d'intégration maintient ces conditions. Elle assure un flux de travail constant, adapté à la capacité d'absorption de l'équipement. Elle intercepte les erreurs de données sur les articles qui, autrement, deviendraient des exceptions, et transmet les événements à l'entreprise.
L'entreprise bénéficie ainsi d'un équipement opérationnel tout au long de la journée plutôt que par intermittence, d'une réduction des exceptions nécessitant une intervention humaine et d'un retour sur investissement conforme aux prévisions initiales.