Wat de integratie van magazijnautomatisering naar de apparatuur stuurt
Een transportband draait omdat iets het commando gaf om te starten. Een geautomatiseerd opslagsysteem haalt een bak op omdat iets heeft besloten welke bak en welk station. Een pickrobot rijdt naar een schap omdat iets de route heeft berekend. Magazijnrobotica trekt de meeste aandacht. Maar een transportband en een barcodescanner werken op basis van dezelfde instructies. De intelligentie zit in de software rondom de hardware.
De instructieketen begint bij de verkoopkanalen en het ERP, waar bestellingen en voorraad zich bevinden. Deze loopt door het WMS, de magazijnautomatiseringssoftware die bestellingen omzet in uitvoerbaar werk. Het eindigt bij de apparatuur die dat werk uitvoert. Vier zaken reizen door de keten naar beneden, en één moet weer terug naar boven:
- Te verrichten werk: bestellingen omgezet in taken die de apparatuur kan uitvoeren, gestaag vrijgegeven zodat er tussentijds niet gewacht hoeft te worden
- Prioriteit en volgorde: welke bestellingen op dit moment van de dag het belangrijkst zijn, naarmate de uiterste aanlevertijden van vervoerders naderen
- Artikelgegevens: afmetingen, gewichten en handlingbeperkingen, omdat de apparatuur op basis van deze waarden fysieke beslissingen neemt
- Inkomende verwachtingen: wat er arriveert en wanneer, zodat goederen op geplande locaties kunnen worden opgeslagen in plaats van op de eerste de beste vrije plek
- Terugkoppeling van voltooide taken en uitzonderingen: wat er is gepickt, wat niet kon worden gevonden en wat de apparatuur niet kon verwerken
Het laatste punt bepaalt of de rest van het bedrijf accuraat blijft. Een uitzondering die het WMS registreert maar die het ERP nooit ontvangt, leidt tot een voorraadverschil dat niemand kan verklaren. Twee zaken doorbreken in de praktijk de instructieketen: de timing van de instructies en de kwaliteit van de artikelgegevens.
Waarom blijft magazijnautomatisering uiteindelijk wachten?
Bestellingen bereiken het WMS meestal in geplande batches, ook wel waves genoemd. De apparatuur werkt een tijdje hard, rondt de wave af en staat vervolgens stil tot de volgende batch wordt vrijgegeven. De capaciteit wordt afgestemd op het drukste moment van elke wave, terwijl er ook tijdens de rustperiodes voor wordt betaald.
Prioriteit is het tweede timingprobleem. Als de uiterste aanlevertijd van een vervoerder verschuift of er komt een spoedbestelling binnen, moet de wachtrij met werk opnieuw worden ingedeeld. Wanneer de koppeling slechts in één richting werkt, kan niemand de wachtrij nog aanpassen zodra deze is vrijgegeven.
Beide problemen komen voort uit het moment waarop de instructies binnenkomen, wat wordt bepaald door de manier waarop het ERP en het WMS met elkaar zijn verbonden. Dat is dezelfde beperking als beschreven in ERP-integratie in de productie. Het tweede punt dat de keten doorbreekt, heeft niets met timing te maken.
Automatisering elimineert de tolerantie die foutieve data maskeerde
Een handmatig magazijn vangt foutieve data op. Een orderpicker die naar de verkeerde locatie wordt gestuurd, kijkt in het volgende vak, vindt het artikel en gaat door. Niemand registreert dat de locatie niet klopte.
Voor apparatuur bestaat er geen equivalent. Bij onjuiste afmetingen probeert een picking-robot een beweging uit te voeren die mislukt. Bij een ontbrekend gewicht wordt de taak geweigerd en moet een medewerker het artikel alsnog handmatig verwerken. Een magazijn dat tachtig procent van het volume heeft geautomatiseerd en ziet dat vijftien procent terugvalt op handmatige verwerking, heeft geen hardwareprobleem. Het heeft een probleem met artikeldata dat voorheen door de handmatige werkwijze werd verborgen.
Dit is waar automatisering en integratie niet langer inwisselbare termen zijn. De automatisering voert de instructie uit. De integratie bepaalt of de instructie correct is.
Het praktische gevolg is dat de nauwkeurigheid van artikeldata, locatiegegevens en een constante werkstroom bepalen wat een stuk apparatuur daadwerkelijk oplevert. Geen van deze factoren verbetert wanneer een bedrijf kiest voor een betere robot.
Wat een zwakke integratie van magazijnautomatisering kost
Automatisering zet arbeidskosten om in vaste kapitaallasten. Een handmatig magazijn dat onder de capaciteit draait, betaalt voor minder uren. Een geautomatiseerd magazijn dat onder de capaciteit draait, betaalt nog steeds voor de apparatuur. Daarom is een zwakke instructieketen op een andere manier kostbaar:
- Apparatuur die stilstaat tussen waves: capaciteit waar de klok rond voor wordt betaald, maar die slechts in pieken wordt benut, omdat de instructies op die manier binnenkomen
- Uitzonderingsbeheer waar mensen voor nodig zijn: de arbeid die de automatisering juist moest elimineren, wordt weer ingezet om te verwerken wat de apparatuur heeft geweigerd
- Gemiste deadlines bij opnieuw geprioriteerde orders: een spoedorder die niet voorrang kon krijgen in een wachtrij die al was vrijgegeven
- Onverklaarbare voorraadverschillen: een artikel dat tekort is gepickt, geregistreerd in het WMS maar nooit doorgegeven aan het ERP, waardoor de twee systemen ongemerkt uit de pas gaan lopen
- Terugverdientijden die uitlopen: een businesscase gebaseerd op een doorvoersnelheid die de instructieketen niet kan waarmaken, pas een jaar na de investering ontdekt
Dit lijkt vaak op ondermaatse prestaties van de hardware, waardoor het probleem bij de automatiseringsleverancier wordt neergelegd in plaats van bij IT. De apparatuur werkt meestal precies volgens specificatie. Het systeem wacht simpelweg op werk of verwerkt data waar het niets mee kan.
Beide problemen bevinden zich tussen de systemen in, in plaats van in één van de systemen zelf. Daarom houden directe koppelingen tussen twee systemen zelden lang stand. Een WMS met ingebouwde ondersteuning voor de apparatuur van één leverancier dekt die specifieke combinatie af, maar beperkt de keuze voor de toekomst. Een warehouse execution system (WES) coördineert de apparatuur uitstekend, maar moet nog steeds worden gevoed vanuit het ERP en de verkoopkanalen. Elke directe koppeling moet worden onderhouden door de bouwer ervan, bij elke upgrade aan beide kanten. Bovendien groeit het aantal van die koppelingen sneller dan het aantal machines op de werkvloer. Het alternatief is om één platform tussen de systemen te plaatsen en elk systeem slechts één keer te koppelen.
Hoe een integratieplatform warehouse-automatisering ondersteunt
Een integration platform-as-a-service (iPaaS) bevindt zich tussen de systemen in, in plaats van in één van de systemen zelf. Het is cloud-native. De verkoopkanalen, het ERP, het WMS en het besturingssysteem van elke leverancier koppelen één keer met dit platform in plaats van direct met elkaar. Het platform verplaatst en transformeert vervolgens de data tussen deze systemen.
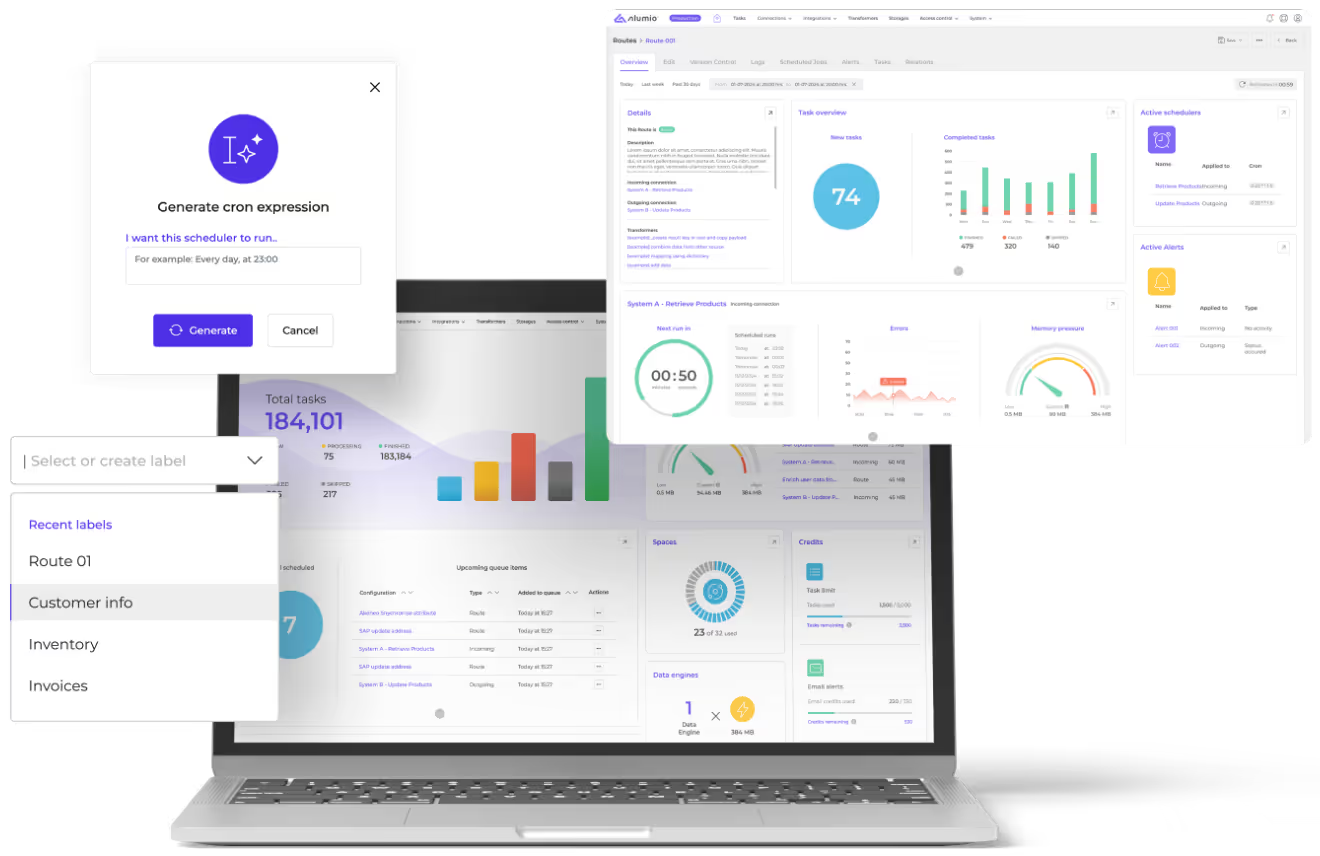
Het Alumio-integratieplatform kan op vier manieren worden geconfigureerd om de instructieketen draaiende te houden:
- Continu vrijgeven van orders: een event-driven Route in Alumio verwerkt orders direct in het WMS zodra ze worden geplaatst, zodat er altijd werk beschikbaar is in plaats van in batches
- Valideren van artikeldata voordat deze een machine bereikt: de Alumio iPaaS kan worden gebruikt om te controleren op ontbrekende afmetingen, gewichten en handling-instructies voordat de taak wordt doorgezet
- Eén model hanteren voor diverse apparatuur: een Transformer in Alumio brengt de formaten die elk systeem van een leverancier verwacht in lijn, zodat een tweede automatiseringsleverancier niet betekent dat er een tweede integratiemodel nodig is
- Uitzonderingen overal rapporteren: een artikel dat tekort is gepickt, kan direct worden teruggekoppeld naar het ERP en de ordersystemen, zodat voorraadcijfers accuraat blijven
Deze worden geconfigureerd in plaats van gebouwd als een aparte directe koppeling voor elke leverancier. De volgende automatiseringsfase sluit daardoor aan op wat in de eerste fase is opgezet. Dat is essentieel, omdat bijna niemand een magazijn in één keer volledig automatiseert.
Wat verbonden magazijnautomatisering oplevert
Businesscases voor magazijnautomatisering zijn gebaseerd op doorvoer en arbeidsbesparing. Beide gaan ervan uit dat de apparatuur draait op de snelheid die de leverancier heeft gedemonstreerd. Die snelheid is haalbaar, maar hangt af van omstandigheden die niet in de hardwarespecificaties worden vermeld.
Een integratieplatform waarborgt die omstandigheden. Het zorgt ervoor dat het werk doorstroomt in het tempo dat de apparatuur aankan. Het vangt fouten in artikelgegevens op die anders tot uitzonderingen zouden leiden en rapporteert wat er is gebeurd terug aan de organisatie.
De organisatie krijgt apparatuur die de hele dag doorwerkt in plaats van in korte pieken, minder uitzonderingen die handmatig moeten worden afgehandeld en een terugverdientijd die dicht bij de oorspronkelijke businesscase ligt.