Pourquoi les données de production du MES ne sont-elles pas prêtes pour le reporting ?
Un MES est conçu pour piloter l'atelier. Il enregistre les démarrages et les arrêts, les états des machines, les quantités et les rebuts pour chaque ordre de fabrication, souvent à la seconde près. Sa mission est l'exécution, et il la remplit bien.
Les données qu'il produit sont façonnées pour les équipes de l'atelier. Les machines portent des identifiants locaux, les motifs de rebut sont des codes qu'un opérateur choisit dans une liste, et chaque usine a généralement configuré son MES à sa manière. La business intelligence a besoin de l'inverse : les mêmes codes d'ordre, de produit et de motif dans toutes les usines et tous les systèmes.
Avant même qu'un tableau de bord soit mis en ligne, quelqu'un doit donc reconstituer le contexte. Quel ordre était-ce, quel produit, quelle révision et quelle ligne ? Ce travail se fait aux points de passage entre le MES et les systèmes qui l'entourent, et c'est là que l'intégration MES tient ou cède.
Où la qualité des données se dégrade-t-elle entre le MES et la planification ?
Les ordres de fabrication descendent de la planification dans l'ERP, et les confirmations remontent. Chaque passage est une occasion pour les deux côtés de cesser de concorder, et les ruptures se situent généralement aux quatre mêmes endroits :
- Références d'ordre : un numéro d'ordre reformaté en chemin ne correspond plus à l'ordre lancé par la planification.
- Unités de mesure : le MES compte des pièces quand la planification comptabilise des kilos, ou l'inverse.
- Délais : des confirmations envoyées une fois par équipe obligent la planification à travailler sur la production de la veille.
- Rebuts et retouches : enregistrés dans le MES mais comptabilisés autrement, voire pas du tout, dans l'ERP.
Chaque rupture est minime. Ensemble, elles font que le MES et l'ERP déclarent une production différente pour la même semaine, le type de dérive qui fragilise la cohérence des données entre les systèmes de l'usine. Tout rapport construit sur l'un ou l'autre est contesté plutôt qu'utilisé, et un modèle entraîné sur l'un ou l'autre apprend le désaccord. La plupart de ces ruptures viennent de codes qui n'ont pas le même sens d'un système à l'autre.
Pourquoi les données de référence doivent-elles avoir le même sens dans chaque système ?
Les données de référence sont le vocabulaire commun de l'usine : références articles, gammes, postes de charge, unités et codes motifs. Le PLM définit le produit, l'ERP le planifie et le MES l'exécute. Si un poste de charge s'appelle « L3 » dans le MES et « LINE-03 » dans SAP ou Microsoft Dynamics, chaque rapport a besoin d'une table de correspondance pour les relier.
L'IA fait monter les enjeux. Une personne peut deviner que deux codes désignent la même machine. Un modèle de machine learning en est incapable et apprend donc l'incohérence comme s'il s'agissait d'un schéma. C'est pourquoi la gestion des données de référence passe avant toute analyse sérieuse.
Beaucoup de fabricants traitent la question dans l'entrepôt de données, avec des transformations qui nettoient et mappent les données MES à l'entrée. Cette approche a fait ses preuves et fonctionne bien pour analyser l'historique. Mais la correction n'existe que dans l'entrepôt, si bien que la planification et le MES restent en désaccord, et chaque nouveau modèle ou tableau de bord dépend de quelqu'un qui maintient les correspondances.
Comment un iPaaS donne à chaque système les mêmes données de production
Les données de production ont plusieurs propriétaires. Le PLM détient la définition du produit, l'ERP les ordres et les stocks, et le MES enregistre ce qui s'est passé dans l'atelier. Le reporting et l'IA ont besoin d'une version cohérente des trois, constituée avant que les données n'atteignent la planification, un tableau de bord ou un modèle. Un iPaaS peut jouer ce rôle sans retirer la propriété des données à aucun d'eux. Il applique les définitions convenues pendant que les données circulent, si bien que la planification, l'entrepôt de données et les outils de BI qui s'appuient dessus reçoivent la même version. Les enregistrements peuvent aussi y passer une validation des données avant qu'un système ne les accepte.
En pratique, un fabricant connecte une fois ses systèmes d'usine et de gestion à la plateforme. La plateforme transforme les données dans le format que chaque système comprend et automatise l'échange en temps réel ou selon un planning.
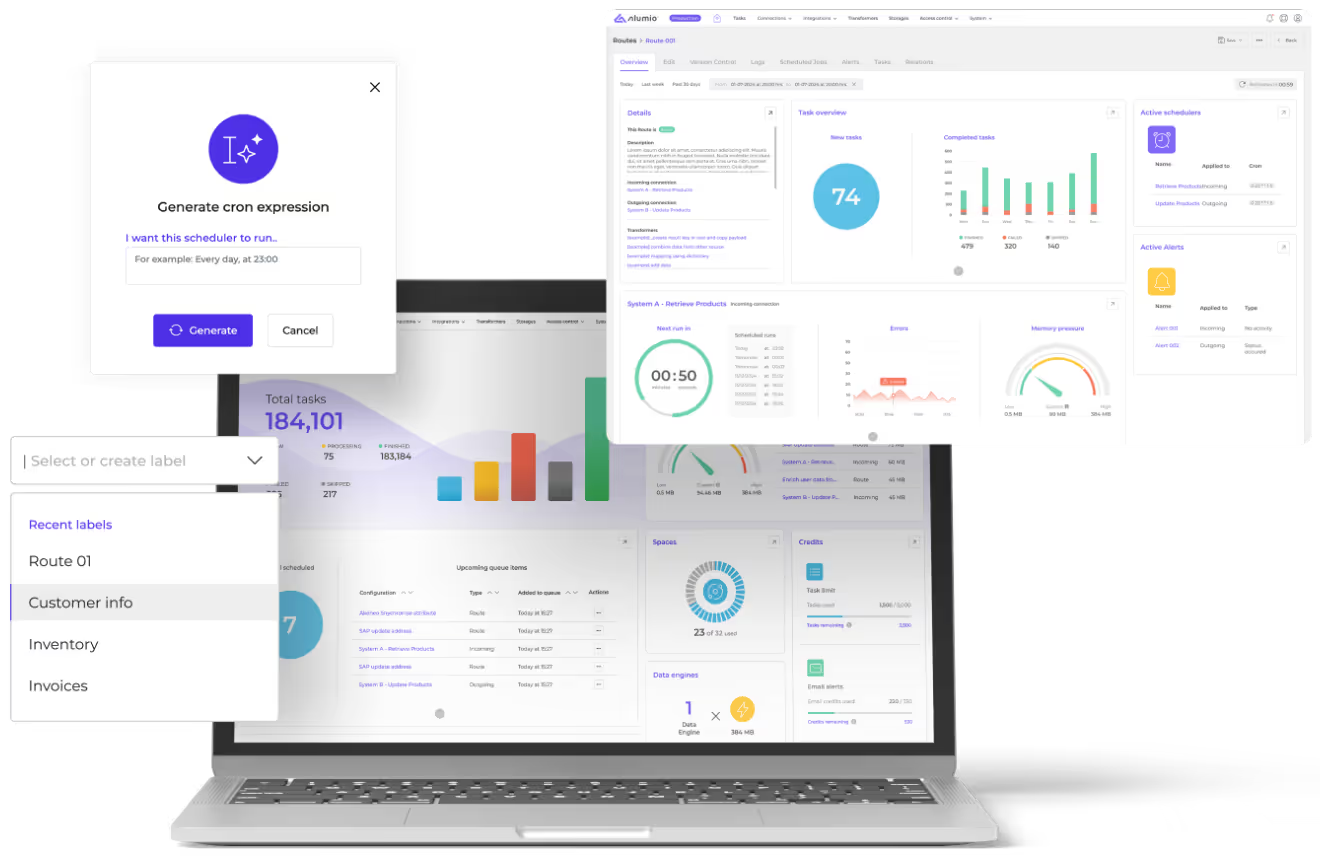
La plateforme d'intégration Alumio offre des fonctionnalités configurables autour du MES et des systèmes qui en dépendent :
- Les confirmations arrivent à la planification sous la bonne forme : une Route entre le MES et l'ERP peut convertir chaque confirmation dans les quantités, unités et références d'ordre attendues par la planification.
- Un seul jeu de codes pour toutes les usines : un Transformer entre le MES et l'entrepôt de données peut faire correspondre les codes locaux de machine, de poste de charge et de rebut à un jeu commun.
- L'atelier travaille avec la définition produit en vigueur : une Route entre le PLM et le MES peut transmettre chaque révision publiée, si bien que production et reporting utilisent la même version.
- Chaque modification est traçable et les données protégées : le contrôle des versions, les workflows d'approbation et les pistes d'audit montrent qui a modifié une correspondance, et quand. La plateforme est certifiée ISO 27001, si bien que les données de production circulent selon une norme de sécurité reconnue.
Par où commencer : de l'intégration MES à l'analytique et à l'IA
Beaucoup de fabricants consacrent leur budget Industrie 4.0 à des tableaux de bord et à des outils d'IA avant que les données sous-jacentes aient le même sens dans chaque système. Les données de production existent généralement déjà, mais personne n'a convenu de ce qu'elles signifient une fois sorties du MES. Tant que cela ne change pas, l'analyse des données industrielles produit des tableaux de bord que la production et la finance lisent différemment.
Le point de départ pratique est un flux qui alimente une décision, comme la production et les rebuts par ligne. Convenez des définitions pour ce flux, couvrant l'ordre, l'article, le poste de charge et le code motif, et appliquez-les dans la couche d'intégration. Sur une plateforme d'intégration comme Alumio, ce premier flux est généralement en production en quelques semaines, pas en quelques mois. Le MES, la planification et l'entrepôt de données travaillent alors sur les mêmes chiffres, et l'équipe data cesse de reconstituer le contexte à chaque demande.
Chaque étape suivante coûte moins que la première. Une deuxième usine, un nouveau tableau de bord ou un cas d'usage de machine learning s'appuie sur des définitions déjà en place. Quand le MES lui-même est remplacé ou qu'une nouvelle usine démarre, les définitions restent dans la couche au lieu de partir avec l'ancien système.